8 000 m²
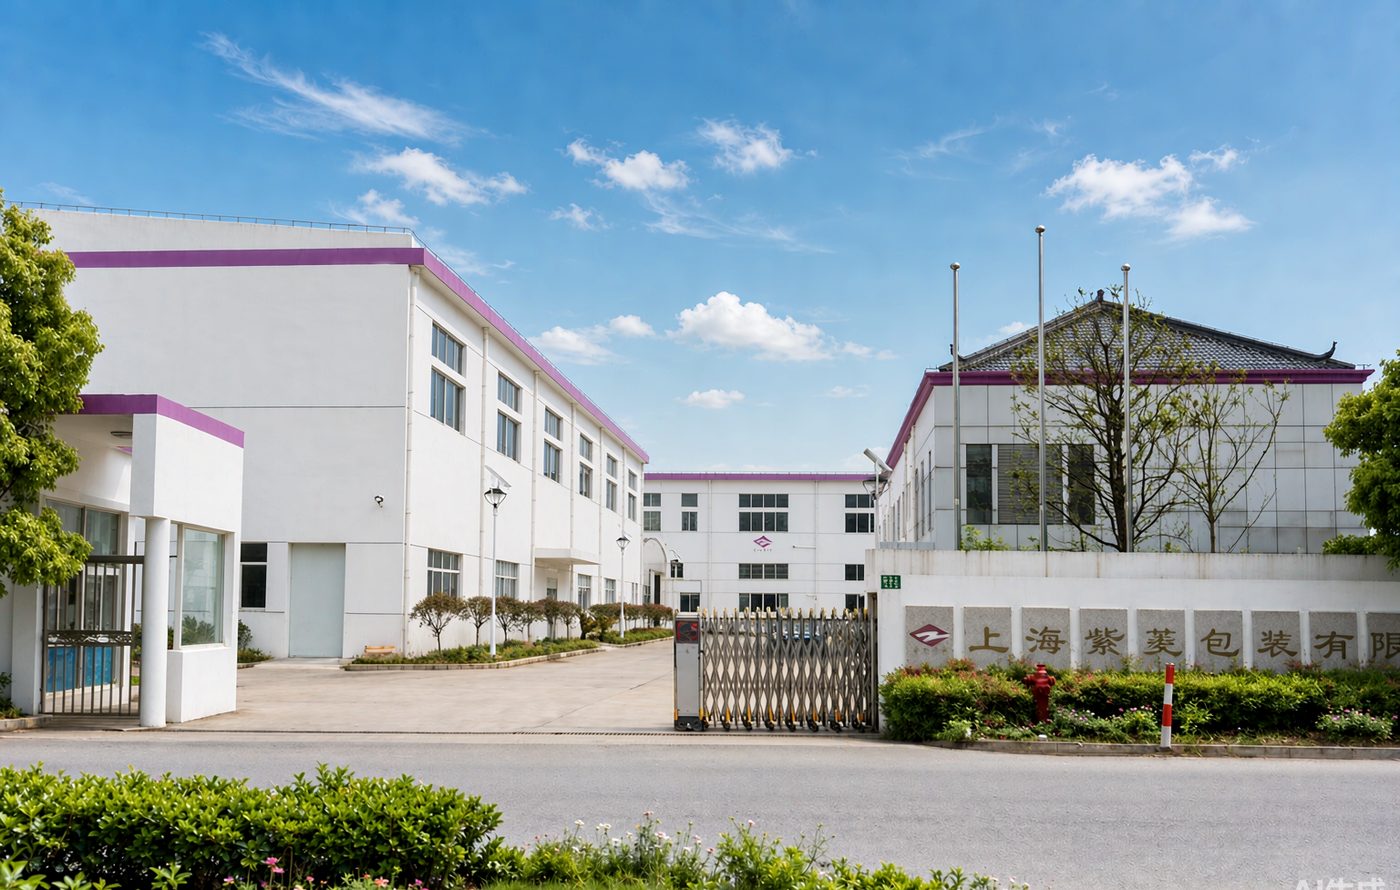
Site de production dans la zone nouvelle de Lingang, Pudong, Shanghai
De la bande stratifiée à l'opercule fini
Comment les opercules d'induction sont fabriqués dans notre usine de Shanghai : quatre matières premières sont stratifiées en une bande continue, déroulées et repérées, découpées à la matrice rotative à votre diamètre, puis détourées, comptées et emballées. Chaque étape du processus de production des opercules d'induction se fait en interne, aucune étape n'est externalisée.
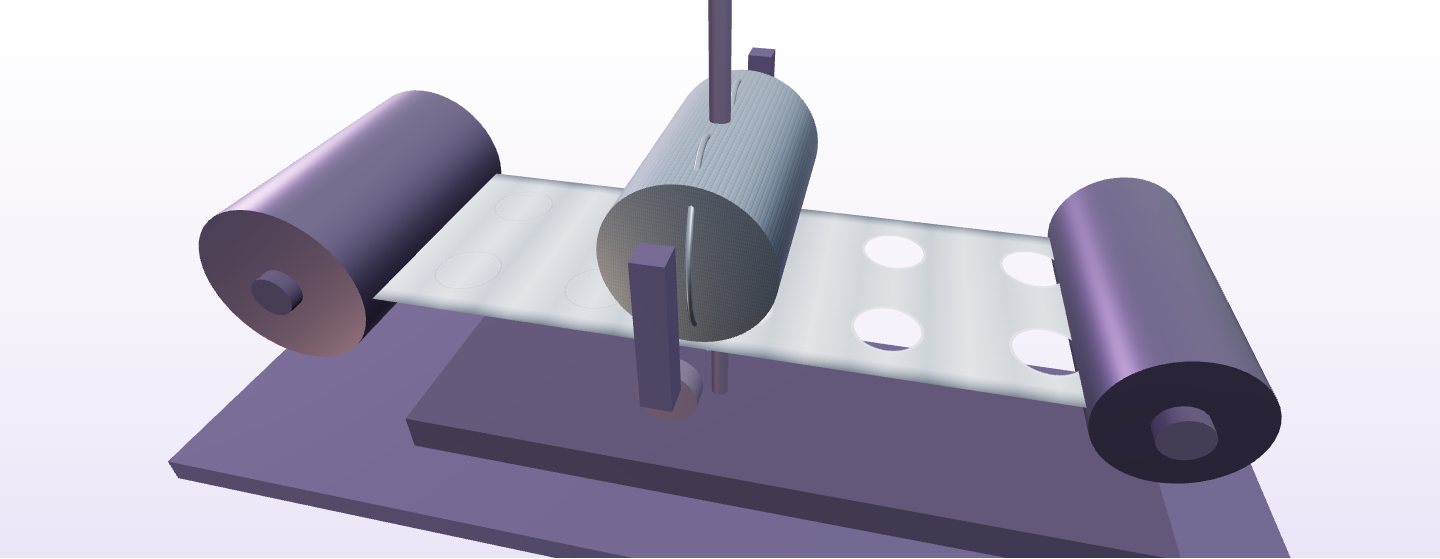 Faites glisser pour regarder le long de la ligne
Le processus
Le carton brut et la feuille entrent à une extrémité, des cartons comptés d'opercules finis sortent à l'autre. Ce sont les mêmes cinq étapes que la ligne 3D ci-dessus exécute en continu.
Carton support, cire de libération, feuille d'aluminium (20 µm) et vernis thermoscellant sont stratifiés en une bande continue, en une seule passe, avec tension de film et grammage de couchage contrôlés par commande, de sorte que le lot se comporte de la même façon sur votre ligne de remplissage des mois plus tard.
La bande stratifiée est déroulée et repérée afin que la matrice rotative reste alignée sur la bande. Les cellules de repérage verrouillent l'impression et le poste de matrice sur le même point de référence, d'où vient la régularité du diamètre.
Une matrice cylindrique trempée roule sur la bande et cisaille chaque opercule de la rangée en une fois, série après série.
La matrice de déchets, le squelette entre les disques, est détourée et réenroulée. C'est la seule matière perdue par le processus, et elle ne touche jamais la face de l'opercule.
Les disques sont comptés et emballés en cartons, prêts pour l'équipement de pose d'opercules, ou réenroulés sur mandrins pour les lignes d'insertion automatiques.
Une pièce ou deux pièces, uni ou imprimé, standard ou à languette, le processus ci-dessus les fabrique tous. Choisissez l'empilement de couches adapté à votre contenant et à son contenu.
Fabrication interne · Shanghai
Stratification, transformation, inspection et emballage se déroulent tous dans notre propre usine de la zone nouvelle de Lingang, Pudong, l'usine d'opercules d'induction derrière chaque lot que nous expédions. Visiter l'usine →
Intégré à la ligne
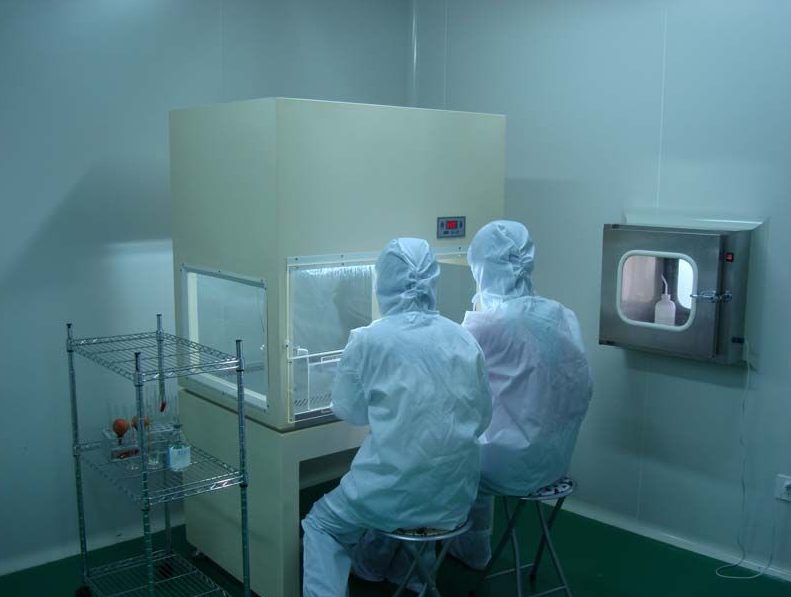
Une salle blanche de 1 000 m² classe 100 000 pour les remplissages sensibles à l'hygiène ; les opercules pour l'alimentaire et les cosmétiques sont fabriqués sous conditions contrôlées.
Notre propre laboratoire de physique et de microbiologie de 150 m² contrôle chaque lot avant sa sortie d'usine.
Traçabilité des lots de matières premières et recettes verrouillées : l'opercule que vous avez validé est l'opercule que vous recevez, lot après lot.
Formats de livraison
Deux formes de livraison standard sortent de la même ligne. Dites-nous comment vos bouchons sont garnis et nous adapterons le format, le mandrin et l'emballage en conséquence.
Découpés à votre diamètre n'importe où dans la plage Ø 9–182 mm, comptés et emballés en cartons. Le format standard pour les machines de pose d'opercules et l'insertion manuelle.
Opercules poinçonnés réenroulés sur mandrins pour les lignes d'insertion automatiques, sens de bande et taille de mandrin adaptés à votre équipement.
| Paramètre | Plage type | Notes |
|---|---|---|
| Structure de l'opercule | 4 couches | Support · Cire de libération · Feuille d'aluminium · Vernis thermoscellantStructures une pièce et deux pièces |
| Épaisseur de feuille d'aluminium | 20 µm | Choisi selon la taille du contenant et la barrière requise par votre contenu |
Échantillons gratuits dans votre diamètre, vous ne payez que le transport. Chaque demande reçoit une réponse sous 48 heures.